

Una versión de este artículo se publicó originalmente en Reliable Plant.
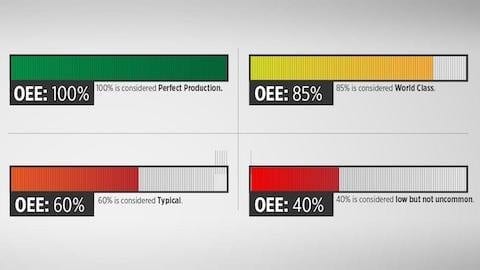
La mayoría de los profesionales de las plantas de producción saben quela eficacia global de los equipos(OEE) es un indicador resumido de la producción total de los equipos, es decir, de lo que realmente se puede utilizar o vender. Las empresas manufactureras suelen operar con una OEE de entre el 60 y el 65 por ciento. Una OEE de primer nivel es del 85 por ciento o superior. Aunque la OEE es un excelente indicador para evaluar la productividad, es necesario redefinirla para adaptarla a la era moderna.
Los orígenes del OEE
En realidad, el origen del OEE fue humano antes que mecánico. Aunque el término fue acuñado a principios de la década de 1980 por Seiichi Nakajima, fundador delmantenimiento productivo total (TPM), el concepto tenía sus raíces en la obra de Harrington Emerson, un ingeniero estadounidense especializado en eficiencia cuya investigación culminó en su libro de 1912,*Los 12 principios de la eficiencia*,que se centraba en la optimización de la eficiencia en su conjunto en el ámbito industrial.
Una de las principales ventajas del cálculo del OEE es que permite comparar diferentes tipos de empresas, identificando la magnitud de los problemas subyacentes.
El problema, sin embargo, es que este cálculo está muy ligado a las máquinas. Esta visión del mundo, derivada del trabajo de Nakajima, ha llevado a la mayoría de las empresas a considerar a las personas que trabajan en la planta de producción como una parte más de la cadena en la que se desenvuelven.
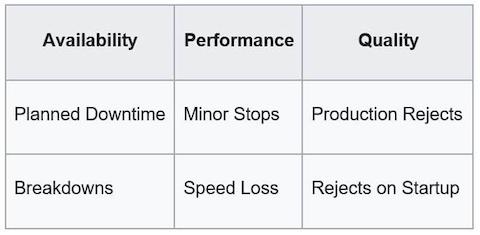
Esto tenía mucho sentido cuando los humanos realizaban muchas más intervenciones para compensar el rendimiento de unas máquinas poco fiables. Era una visión optimista de un mundo industrial que casi daba por sentado que los humanos actuaban a la perfección y sacaban el máximo rendimiento posible de unos equipos rebeldes. De hecho, las seis grandes pérdidas que Nakajima catalogó se podían atribuir, en todos los casos, a fallos de las máquinas:
La necesidad de un método de cálculo más moderno
El problema con la fórmula actual del OEE es que las máquinas son, aproximadamente, 20 veces más fiables de lo que eran hace unas décadas, según un estudio reciente de las Academias de Ciencias, Ingeniería y Medicina.
Si se analiza más a fondo y se tienen en cuenta únicamente los grandes motores industriales, solo el 3,4 % sufre averías cada año, y la mitad de ellas se producen en apenas el 17 % de las plantas. Esto sugiere que habría que descartar estas plantas «rezagadas». En definitiva, ya no se puede culpar a las máquinas.
Y lo que es más importante, la imagen que tenemos hoy en día de una fábrica es muy diferente de lo que se consideraba de vanguardia en la década de los 80.
Entre las principales diferencias se encuentran las siguientes:
Más productos:las plantas se reconfiguran continuamente para fabricar más productos, muchos de los cuales no estaban previstos en el diseño original de los equipos. Esto significa que ahora hay que formar a los trabajadores y que estos deben memorizar numerosas configuraciones y ajustes para fabricar todos estos productos según lo previsto.
Menos personal cualificado:en muchas fábricas, la plantilla está envejeciendo; el porcentaje de trabajadores afiliados a un sindicato mayores de 45 años es del 64 %. Los trabajadores más jóvenes que se incorporan ahora al sector manufacturero están aprendiendo sistemas complejos desde cero y es posible que no se beneficien de los años de aprendizaje y de los conocimientos tácitos que tienen sus compañeros de más edad.
Máquinas más fiables:como se ha mencionado anteriormente, en la fábrica moderna ya no se trata tanto de las intervenciones de última hora que los humanos realizan para las máquinas, sino más bien de las que realizan para otros humanos.
Así pues, hay personas con menos experiencia que realizan trabajos más complejos con equipos tanto más sofisticados como más fiables. Si a continuación se desglosa el OEE tal y como se ha calculado tradicionalmente, sigue siendo preciso, pero hoy en día es menos capaz de señalar los problemas subyacentes.
Los «errores» en las plantas actuales
Si pensamos en todo lo que parece salir mal hoy en día en una fábrica, la enorme complejidad que supone fabricar tantos productos y saber qué hay que hacer cada vez que se empieza a producir uno nuevo se ha vuelto demasiado grande como para poder tenerla toda en la cabeza.
Cuando se reconfiguran las máquinas para fabricar nuevos productos a buen ritmo, pueden ocurrir cosas insospechadas. Los ajustes pueden ser incorrectos, los nuevos consumibles pueden cargarse de forma errónea y las plantillas y las piezas pueden colocarse mal.
Los directores de planta y los supervisores suelen hablar de «puntos críticos» en una línea de producción. Estos se producen cuando los equipos presentan defectos de fabricación o cuando una reconfiguración ha provocado anomalías que dan lugar a averías en las máquinas.
Un ejemplo de ello sería una planta de cereales en la que una rueda transportadora se atascaba en un punto concreto de la línea y había que lubricarla con aceite mineral a diario. No se trataba tanto de un defecto de la máquina como de una consecuencia de su uso para otro producto.
Se trataba de un problemade mantenimiento preventivoconocido y manejable que el propio operario podía solucionar, pero si no se hacía, la línea se averiaba y, potencialmente, toda una ciudad se quedaba sin sus cereales de salvado y pasas esa semana.
Podría parecer fácil considerar estos problemas como errores humanos, pero no es tan sencillo. El gurú de la calidad W. Edwards Deming enseñó que el 94 % de los errores provienen del propio sistema, y que solo el 6 % son generados directamente por las personas. Por «sistema» se refería al conjunto de instrucciones y al entorno de trabajo que el equipo directivo establece para los trabajadores.
Así pues, si no son las máquinas ni los trabajadores, entonces son la dirección y los ingenieros industriales quienes diseñaron el artilugio (la fábrica) y la teoría sobre cómo gestionarlo (las instrucciones de trabajo) desde el principio.
OEE 2.0: tener en cuenta la dimensión humana
Sin embargo, esa afirmación también resulta demasiado simplista. La fábrica moderna y los requisitos que necesita para funcionar sin problemas son complejos. Si a eso le sumamos una gran variedad de productos, el resultado es un caos en ciernes que resulta muy difícil, por no decir imposible, de resolver a la primera.
Lo que debes determinar es cómo aceptar esta realidad y sacarle el máximo partido. Debes potenciar a las personas para que puedan realizar más trabajo con mayor precisión, con menos conocimientos previos, y actuar con exactitud.
Los datos permitirán identificar oportunidades demejora continua. Si analizas tu negocio desde esta perspectiva, podrás detectar las micropérdidas que se pueden reducir o eliminar.
Una revisión del OEE —lo que podría denominarse «OEE 2.0»— debería profundizar en el origen de estas micropérdidas para que los equipos puedan centrarse en eliminar las causas fundamentales.
En definitiva, debes intentar eliminar lo que se puede prevenir: los errores causados por el diseño del proceso o del puesto de trabajo, los procedimientos incorrectos o inexistentes, la falta de formación, las deficiencias en la cadena de suministro, etc.
Gracias a las tecnologías emergentes capaces de generar datos detallados sobre el trabajo realizado por las personas, estas micropérdidas pueden ponerse de manifiesto por primera vez. Ahora tienes la capacidad de identificarlas, clasificarlas y priorizarlas para investigarlas y eliminarlas.
Aunque quizá sea prematuro proponer un nuevo método de cálculo para el OEE, sin duda estamos preparados para identificar con mayor precisión los retos y tomar medidas. Quizá algún día vuelvas a poder culpar a un robot humanoide de causar un problema, pero a principios del sigloXXIlas máquinas son prácticamente irreprochables, porque funcionan de maravilla.
Lo que hay que evaluar es dónde los colocamos (los humanos), cómo los configuramos, cómo los ponemos en funcionamiento y cómo los mantenemos; esta vez, basándonos en datos.











