

En versjon av denne artikkelen ble opprinnelig publisert i Reliable Plant .
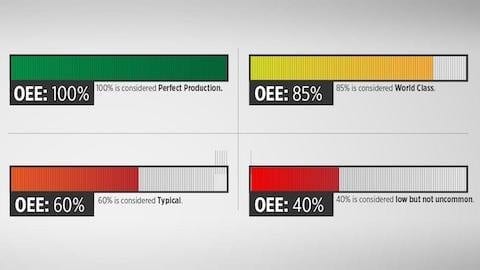
De fleste fabrikkfagfolk vet at total utstyrseffektivitet (OEE) er en oppsummerende måling av utstyrets totale produktive produksjon, eller hva du faktisk kan bruke eller selge. Produksjonsbedrifter opererer vanligvis rundt 60 til 65 prosent OEE. OEE i verdensklasse er 85 prosent eller bedre. Selv om OEE er en utmerket beregning for å måle produktivitet, må den omdefineres for den moderne tidsalderen.
Opprinnelsen til OEE
OEEs opprinnelse var faktisk menneske før det ble maskin. Selv om begrepet ble laget tidlig på 1980-tallet av Seiichi Nakajima, grunnleggeren av total produktiv vedlikehold (TPM) , var konseptet forankret i arbeidet til Harrington Emerson, en amerikansk effektivitetsingeniør hvis forskning kulminerte i hans bok fra 1912, The 12 Principles of Efficiency, som fokuserte på å optimalisere effektiviteten som helhet i industrielt arbeid.
En av hovedfordelene med OEE-beregningen er at den gjør det mulig å sammenligne ulike typer virksomheter, og identifisere omfanget av underliggende problemer.
Problemet er imidlertid at beregningen er sterkt knyttet til maskinene. Dette verdenssynet som stammer fra Nakajimas arbeid har ført til at de fleste selskaper tenker på menneskene på et produksjonsgulv som en del av linjen de jobber på.
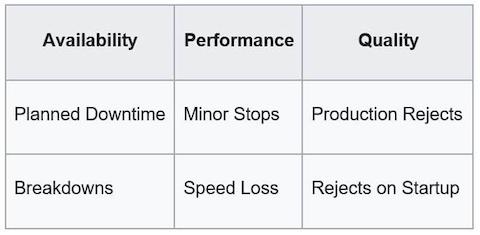
Dette ga mye mening siden mennesker tok langt flere dykkefangster for å forbedre ytelsen til upålitelige maskiner. Det var et optimistisk syn på en industriell verden som nesten antok at mennesker presterte perfekt og kjempet den beste ytelsen de kunne med sitt uregjerlige utstyr. Faktisk var de seks store tapene som Nakajima katalogiserte alle uten tvil maskinbaserte:
Behovet for en mer moderne beregning
Problemet med den nåværende OEE-formelen er at maskiner er omtrent 20 ganger mer pålitelige enn de var for noen tiår siden, ifølge en fersk studie fra Academies of Sciences, Engineering and Medicine.
Hvis man graver dypere og bare ser på store industrimotorer, er det bare 3,4 prosent som svikter årlig – og halvparten av disse er i bare 17 prosent av anleggene. Dette tyder på at disse «etternærværende» anleggene bør sees bort fra. Konklusjonen er at maskinene ikke lenger kan klandres.
Enda viktigere er det at bildet av en fabrikk i dag er mye annerledes enn det som ble ansett som toppmoderne på 1980-tallet.
Noen av de viktigste forskjellene inkluderer følgende:
Flere produkter – Fabrikker blir kontinuerlig omkonfigurert for å produsere flere produkter, hvorav mange det originale utstyret aldri var ment å lage. Dette betyr at mennesker nå må trenes og huske mange konfigurasjoner og innstillinger for å produsere alle disse produktene som planlagt.
Færre opplærte personer – I mange fabrikker eldes arbeidsstyrken; andelen arbeidere i en fagforening som er eldre enn 45 år er 64 prosent. Yngre arbeidere som nå går inn i produksjonsvirksomhet, lærer komplekse systemer fra bunnen av og drar kanskje ikke nytte av læretiden og den tause kunnskapen de eldre har.
Mer pålitelige maskiner – Som nevnt tidligere, handler den moderne fabrikken mindre om dykkefangstene mennesker gjør for maskiner, men heller de de gjør for andre mennesker.
Så det finnes mindre erfarne folk som gjør mer komplekse jobber med både mer sofistikert og mer pålitelig utstyr. Hvis man deretter bryter ned OEE slik det tradisjonelt har blitt beregnet, er det fortsatt nøyaktig, men mindre i stand til i dag å peke på de underliggende problemene.
«Feilene» i dagens planter
Hvis du tenker på hva som ser ut til å gå galt i en fabrikk i dag, har den store kompleksiteten ved å lage mange produkter og vite hva du skal gjøre hver gang du begynner å produsere et nytt produkt blitt for mye til å lagre i hodet.
Når du omkonfigurerer maskiner for å lage nye produkter i høyt tempo, kan vanvittige ting skje. Innstillingene kan være feil, nye forsyninger kan lastes inn feil, og jigger og deler kan settes inn feil.
Fabrikksjefer og veiledere snakker ofte om «hotspots» på en produksjonslinje. Disse oppstår når utstyret har innebygde feil, eller når omkonfigurering har forårsaket avvik som fører til maskinhavarier.
Et eksempel på dette ville være en kornfabrikk der et transportbåndhjul ville sette seg fast på et bestemt punkt på linjen og måtte behandles med mineralolje daglig. Dette var ikke så mye en maskinfeil, men snarere en artefakt av bruken til et annet produkt.
Det var et kjent og håndterbart forebyggende vedlikeholdsproblem som den enkelte operatør kunne håndtere, men hvis det ikke skjedde, brøt linjen sammen, og potensielt fikk ikke en hel by rosinkli-frokosten sin den uken.
Det kan være lett å se på disse problemene som menneskelige feil, men det er ikke så enkelt. Kvalitetsguruen W. Edwards Deming lærte at 94 prosent av feilene kommer fra selve systemet, og bare 6 prosent genereres direkte av mennesker. Med «system» mente han settet med instruksjoner og arbeidsmiljøet som ledergruppen har satt opp for arbeiderne.
Så, hvis det ikke er maskinene og det ikke er arbeiderne, så er det ledelsen og industriingeniørene som designet innretningen (fabrikken) og teorien om hvordan den skulle kjøres (arbeidsinstruksjonene) i utgangspunktet.
OEE 2.0: Faktorisering av den menneskelige dimensjonen
Det er imidlertid også en for enkel uttalelse. Den moderne fabrikken og dens krav for å fungere problemfritt er komplekse. Legg til mange produkter, og du har et rot i støpeform som er veldig vanskelig, om ikke umulig, å få til på første forsøk.
Det du må finne ut av er hvordan du skal omfavne denne virkeligheten og optimalisere den. Du må forbedre mennesker slik at de kan utføre mer arbeid nøyaktig med mindre forhåndskunnskap og utføre med presisjon.
Gjennom data vil muligheter for kontinuerlig forbedring bli avdekket. Hvis du ser på virksomheten din i dette lyset, kan du se mikrotapene som kan reduseres eller fjernes.
En revisjon av OEE – muligens OEE 2.0 – bør dykke ned i kilden til disse mikrotapene, slik at teamene kan fokusere på å eliminere underliggende årsaker.
Til syvende og sist bør du søke å eliminere det som kan forebygges – feil forårsaket av prosess- eller arbeidsstasjonsdesign, feil eller manglende prosedyrer, manglende opplæring, hull i forsyningskjeden osv.
Med nye teknologier som kan produsere detaljerte data om arbeidet som utføres av mennesker, kan disse mikrotapene bli avslørt for første gang. Du har nå muligheten til å gjenkjenne, kategorisere og prioritere dem for undersøkelse og eliminering.
Selv om det kan være for tidlig å foreslå en ny beregning for OEE, er vi absolutt klare til å identifisere utfordringer mer detaljert og iverksette tiltak. En dag kan man kanskje igjen klandre en humanoid robot for å ha forårsaket et problem, men tidlig på 2000- tallet er maskinene nesten uten skyld fordi de er ganske flinke.
Det er hvor vi (mennesker) plasserer dem, hvordan vi konfigurerer dem, hvordan vi bruker dem og hvordan vi vedlikeholder dem som må vurderes – denne gangen med data.











