

O que é a Análise da Causa Raiz (RCA)?
A Análise da Causa Raiz (RCA) é o processo de identificar a origem subjacente de um problema, para que se possa identificar e implementar uma solução. Trata-se de uma abordagem à resolução de problemas que recorre à análise de dados, à discussão e a ferramentas para aprofundar os sintomas de um problema, com o objetivo de descobrir a causa subjacente. Não se resume a identificar qualquer fator contribuinte, mas sim a verdadeira causa subjacente de um problema, para que se possa evitar que este volte a ocorrer.
Quando surge um problema nas suas operações de produção, a sua prioridade número um é resolver a situação e restabelecer o normal. Ao mesmo tempo, também pretende descobrir a causa do problema, para evitar que se repita.
Existem várias razões pelas quais um problema pode ocorrer. Talvez tenha havido uma falha no material ou no equipamento, um processo de trabalho ineficiente, falta de visibilidade sobre um processo organizacional, cumprimento inadequado dos procedimentos operacionais normalizados (PON) ou uma falha do sistema.
Infelizmente, a análise da causa raiz é, em grande medida, uma abordagem reativa, o que significa que já ocorreu um erro ou um problema. Na sua organização de produção, a análise da causa raiz, a resolução de problemas e a investigação de incidentes são compreendidas através da resposta a três perguntas simples:
- Qual era o problema?
- Por que é que isso aconteceu?
- O que se pode fazer para evitar que isso volte a acontecer?
História da Análise das Causas Fundamentais
A análise das causas profundas está ligada ao conceito de gestão da qualidade total (TQM) e à melhoria contínua. A TQM tem-se desenvolvido em diferentes direções, entre as quais se incluem a análise de problemas, a resolução de problemas e a análise das causas profundas.
A análise das causas profundas é uma parte importante da melhoria contínua. Por si só, a análise das causas profundas não produzirá quaisquer resultados, mas deve fazer parte de uma cultura mais ampla de resolução de problemas, com vista à melhoria da qualidade.
Objetivos da Análise das Causas Fundamentais
- O primeiro objetivo da análise da causa raiz é identificar a causa raiz de um problema.
- O segundo objetivo é compreender como resolver ou tirar lições do problema subjacente à causa principal.
- Depois de identificar e eliminar ou controlar a causa principal, é necessário implementar sistemas e/ou processos para evitar que a situação se repita.
Para além de identificar onde é que os processos ou sistemas falharam e causaram o problema, é importante prestar atenção ao terceiro objetivo.
A qualidade da sua análise depende do que fizer com essa informação.
Em vez de se limitar a tratar os sintomas do problema, pode recorrer à análise da causa raiz para ajustar os procedimentos operacionais e resolver as falhas dos sistemas, de modo a evitar que surjam problemas no futuro.
Ferramentas e métodos de análise da causa raiz
A análise das causas profundas pode ser aplicada através de uma variedade de ferramentas e estratégias. Aqui estão as técnicas mais comuns e amplamente utilizadas.
Os 5 «porquês»
A técnica dos «5 Porquês» faz parte do Sistema de Produção Toyota, desenvolvido por Sakichi Toyoda, tendo-se tornado parte integrante da filosofia Lean. «A base da abordagem científica da Toyota consiste em perguntar “porquê” cinco vezes sempre que identificamos um problema… Ao repetir “porquê” cinco vezes, a natureza do problema, bem como a sua solução, tornam-se claras.»
Ao utilizar esta técnica, por cada resposta a uma pergunta que comece por «porquê», deverá fazer seguir-se uma pergunta adicional do tipo «Está bem, mas porquê?». A prática comum consiste em fazer perguntas que comecem por «porquê» cinco vezes, o que o levará à causa principal – mas não há limite para o número de «porquês» que pode perguntar.
Eis um exemplo da aplicação dos 5 Porquês. Suponhamos que a vossa linha de produção não está a aplicar corretamente o rótulo a uma garrafa. Isto não só está a afetar a qualidade do vosso produto, como também está a causar um desperdício significativo. A formulação do problema pode ser: «O rótulo fica enrugado a meio da garrafa.»
Primeiro, o porquê: Por que é que o rótulo não está a ser colado corretamente na garrafa?
Primeira resposta: Porque há algum problema com a máquina.
Segundo motivo: Por que é que há algum problema com a máquina?
Segunda resposta: Porque uma peça ou componente do braço de etiquetagem está solto.
Terceiro «porquê»: Por que razão está a peça solta?
Terceira resposta: Porque o componente não foi inspecionado corretamente.
Quarto «porquê»: Por que razão não foi inspecionado devidamente?
Quarta resposta: Porque o operador da linha não executou corretamente todas as etapas de limpeza, inspeção e lubrificação (CIL).
Quinto «porquê»: Por que razão o operador da linha não executou corretamente todas as etapas do CIL?
Quinta resposta: Porque se baseiam na sua memória dos passos do CIL.
Um aspeto importante a ter em conta ao aplicar o método dos «5 porquês» é que, por mais tentador que seja, não se deve avançar diretamente para a solução. A solução surge só depois de se identificarem as causas profundas.
E pronto. Após cinco perguntas, descobre-se a causa principal do facto de a etiqueta não estar a ser aplicada corretamente. Ao encontrar respostas para cada pergunta consecutiva, o «porquê» final acabará por revelar a causa da falha e poderá tomar medidas para resolver o problema.
Diagrama em espinha de peixe
O diagrama em espinha de peixe, também conhecido como diagrama de Ishikawa ou diagrama de causa e efeito, é outra ferramenta frequentemente utilizada na análise da causa raiz. É utilizado para identificar possíveis causas de um problema que conduziram ao efeito atual. Neste caso, agrupam-se as causas potenciais do problema em subcategorias, relacionando-as com o problema principal, até se chegar à causa correta.
Começaria pelo problema (a espinha dorsal do esqueleto do peixe) e, em seguida, definiria várias categorias de causas que são ramos da linha principal (os ossos do esqueleto do peixe). Estas categorias incluem aspetos como: pessoas, ambiente, método, material, medição e máquina. Depois de definir as suas categorias, aprofunda ainda mais a análise. Por exemplo, na categoria «máquina», poderá considerar fatores de causa raiz como: avaria da máquina, erro do colaborador ou defeito da máquina.
O próximo passo consiste em aprofundar a análise de cada ramo (ou osso), a fim de nos aproximarmos da causa principal do problema.
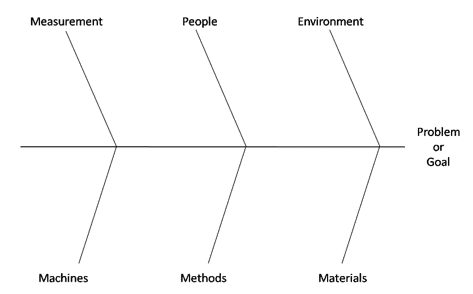
Gráfico de Pareto
Um gráfico de Pareto é um gráfico de barras que mostra quais são os fatores mais significativos. Baseia-se no Princípio de Pareto (regra dos 80/20), que afirma que 80% dos problemas decorrem de 20% dos modos de falha. No gráfico de barras, a altura de cada barra representa a quantidade de uma causa, ordenada do maior impacto para o menor impacto (da esquerda para a direita). Isto cria uma visualização clara da informação, permitindo-lhe identificar onde deve investir os seus esforços de brainstorming e as ações para resolver o problema. As barras no gráfico abaixo representam a quantidade de tempo gasto em cada máquina, enquanto a linha mostra o tempo acumulado. Pode verificar que, se resolver o problema da barra maior, terá impacto numa grande parte do problema total.
Um gráfico de Pareto é normalmente utilizado durante uma sessão de brainstorming para mostrar a contribuição de cada um dos itens ou causas principais de um problema. Pode ser eficaz, mas só é útil com determinados tipos de dados – dados hipotéticos.
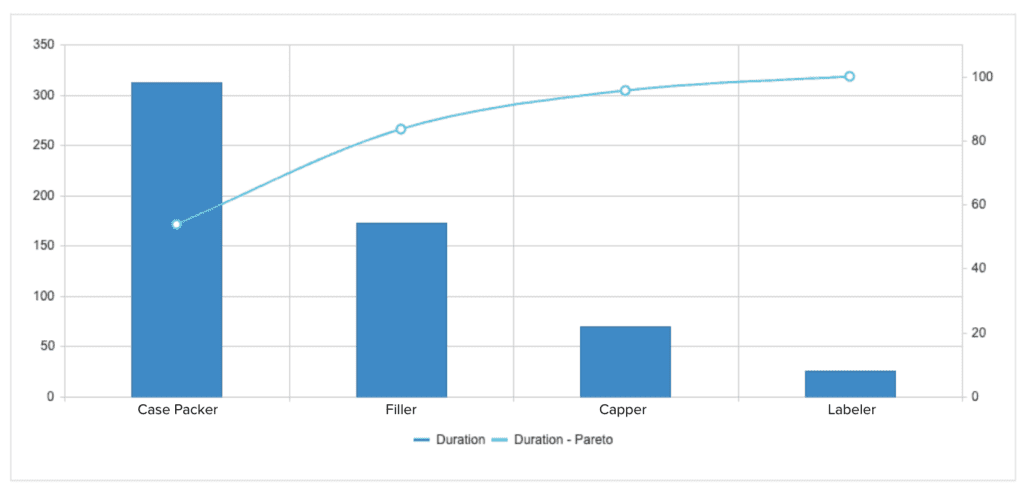
Diagrama de pontos
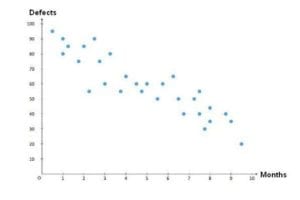
Um gráfico de dispersão, ou diagrama de dispersão, é uma forma de identificar se existe uma relação entre dois conjuntos de dados. Trata-se de um método quantitativo para determinar se duas variáveis estão correlacionadas, tal como ao testar possíveis causas identificadas no seu diagrama de espinha de peixe.
Para criar um diagrama de dispersão, representa-se a variável independente (ou a causa suspeita) no eixo x e a variável dependente (o efeito) no eixo y. Se o padrão apresentar uma linha ou uma curva, é fácil perceber que as variáveis estão correlacionadas e pode-se prosseguir com uma análise de regressão ou de correlação.
Análise de Modos de Falha e Efeitos (FMEA)
A análise de modos de falha e efeitos (FMEA) é uma abordagem utilizada para identificar todas as falhas potenciais num projeto, processo de fabrico, processo de montagem, produto ou serviço. Inclui dois componentes principais: a análise de modos de falha e a análise de efeitos.
Os modos de falha incluem diferentes formas, ou modos, através dos quais algo pode falhar. As falhas são quaisquer erros ou defeitos, especialmente aqueles que afetam o cliente. A análise de efeitos consiste em examinar as consequências dessas falhas.
Análise da causa raiz: como a tecnologia pode ajudar
Voltemos ao nosso exemplo anterior, em que a vossa linha de produção não está a aplicar o rótulo corretamente na garrafa. Para além de identificar a causa do problema, que papel pode a tecnologia desempenhar para ajudar a evitar que isto volte a acontecer no futuro?
A adoção de uma solução como o Connected Worker® da Parsable pode ajudar a garantir a conformidade e a consistência na forma como o CIL é implementado, proporcionar acesso a dados valiosos e contribuir para a introdução de melhorias na sua equipa. Vamos aprofundar este assunto.
Se ainda depende de processos em papel, neste caso, quando surge um problema, alguém da sua equipa teria de o registar numa base de dados ou num sistema de registo. Em seguida, o relatório seria enviado a um gestor ou responsável pela conformidade para análise. Um membro da equipa realizaria então uma análise da causa raiz para compreender o problema. Pense em todo o tempo que se desperdiça.
Nesta situação, é provável que a sua eficácia global do equipamento (OEE) — a percentagem do tempo de produção planeado que é efetivamente produtivo — seja baixa. Isto pode dever-se ao facto de ter muitas paragens não planeadas (veja estas estatísticas interessantes sobre paragens) ou a um problema de qualidade. Talvez a sua máquina seja de 1947, esteja velha e necessite de manutenção corretiva e preventiva (CIL) com maior frequência. Como sabe se a sua equipa está a realizar a CIL com frequência suficiente para evitar estas paragens não planeadas? Pode tratar-se de uma máquina antiga que ainda funciona de forma estável, semelhante a um carro antigo que apenas precisa de mais mudanças de óleo.
Talvez o processo não esteja a ser seguido porque os trabalhadores estão a confiar na sua memória, o que, para começar, levou ao problema com a máquina.
Com o Connected Worker, assim que identificar a causa principal, pode documentar digitalmente o processo CIL e disponibilizá-lo aos seus operadores num dispositivo móvel.
Agora têm uma compreensão clara de como realizar o CIL corretamente e não precisam de depender da sua memória nem do conhecimento institucional ou tribal. Agora tem uma visão clara do que está a ser feito, da qualidade do CIL realizado pela sua equipa e dispõe de dados sobre a frequência com que o CIL está a ser realizado.
Conseguirá aumentar as taxas de conclusão, a conformidade e a consistência, responsabilizando todos pela execução das rotinas importantes que permitirão que a sua operação se destaque. Com a visibilidade que obtém, pode fazer com que o sistema ou processo funcione a favor da sua operação, em vez de ser a sua operação a funcionar a favor do sistema.
O Connected Worker permite que os trabalhadores recolham facilmente os dados necessários para compreender o «porquê» que conduz à verdadeira causa raiz. Depois de identificar o problema, o passo seguinte consiste em implementar uma solução que contribua para promover, de forma incremental, a melhoria contínua.











