

Was ist eine Ursachenanalyse (RCA)?
Die Ursachenanalyse (Root Cause Analysis, RCA) ist der Prozess, bei dem die eigentliche Ursache eines Problems ermittelt wird, um eine Lösung zu finden und umzusetzen. Es handelt sich um einen Ansatz zur Problemlösung, bei dem mithilfe von Datenanalyse, Diskussionen und Werkzeugen die Symptome eines Problems eingehend untersucht werden, um die zugrunde liegende Ursache aufzudecken. Dabei geht es nicht darum, irgendeinen beliebigen mitwirkenden Faktor aufzudecken, sondern die wahre Ursache eines Problems zu ermitteln, damit ein erneutes Auftreten verhindert werden kann.
Wenn in Ihrer Produktion ein Problem auftritt, besteht Ihre oberste Priorität darin, das Problem zu beheben und den Normalbetrieb wiederherzustellen. Gleichzeitig möchten Sie aber auch herausfinden, warum das Problem überhaupt entstanden ist, um ein erneutes Auftreten zu verhindern.
Es gibt mehrere Gründe, warum ein Problem auftreten könnte. Möglicherweise lag ein Material- oder Gerätefehler vor, ein ineffizienter Arbeitsablauf, mangelnde Transparenz in einem organisatorischen Prozess, die nicht ordnungsgemäße Einhaltung von Standardarbeitsanweisungen (SOPs) oder ein Systemausfall.
Leider ist die Ursachenanalyse eher ein reaktiver Ansatz, was bedeutet, dass ein Fehler oder ein Problem bereits aufgetreten ist. In Ihrem Fertigungsunternehmen werden Ursachenanalyse, Problemlösung und Untersuchung von Vorfällen anhand der Beantwortung von drei einfachen Fragen verstanden:
- Was war das Problem?
- Warum ist das passiert?
- Was kann man tun, um zu verhindern, dass so etwas noch einmal passiert?
Geschichte der Ursachenanalyse
Die Ursachenanalyse ist eng mit dem Konzept des Total Quality Management (TQM) und der kontinuierlichen Verbesserung verbunden. Das TQM hat sich in verschiedene Richtungen weiterentwickelt, darunter die Problemanalyse, die Problemlösung und die Ursachenanalyse.
Die Ursachenanalyse ist ein wichtiger Bestandteil der kontinuierlichen Verbesserung. Für sich genommen führt die Ursachenanalyse zu keinen Ergebnissen, sondern muss Teil einer umfassenderen Problemlösungskultur zur Qualitätsverbesserung sein.
Ziele der Ursachenanalyse
- Das vorrangige Ziel der Ursachenanalyse ist es, die eigentliche Ursache eines Problems zu ermitteln.
- Das zweite Ziel besteht darin, zu verstehen, wie man das zugrunde liegende Problem an der Ursache beheben oder daraus lernen kann.
- Sobald Sie die Grundursache ermittelt und beseitigt oder unter Kontrolle gebracht haben, müssen Sie Systeme und/oder Prozesse einrichten, um eine Wiederholung zu vermeiden.
Neben der Ermittlung, an welcher Stelle Prozesse oder Systeme versagt haben und das Problem verursacht haben, ist es wichtig, dem dritten Ziel Beachtung zu schenken.
Ihre Analyse ist nur so gut wie das, was Sie mit diesen Informationen anfangen.
Anstatt nur die Symptome des Problems zu behandeln, können Sie mithilfe einer Ursachenanalyse Betriebsabläufe und Systemprozesse anpassen, um zu verhindern, dass in Zukunft erneut Probleme auftreten.
Werkzeuge und Methoden zur Ursachenanalyse
Die Ursachenanalyse lässt sich mithilfe einer Vielzahl von Instrumenten und Strategien durchführen. Im Folgenden werden die gängigsten und am häufigsten verwendeten Techniken vorgestellt.
Die 5-Why-Methode
Die „5-Why“-Methode ist Teil des Toyota-Produktionssystems, das von Sakichi Toyoda entwickelt wurde, und wurde zu einem festen Bestandteil der Lean-Philosophie. „Die Grundlage des wissenschaftlichen Ansatzes von Toyota besteht darin, bei jedem Problem fünfmal nach dem ‚Warum‘ zu fragen … Indem man fünfmal ‚Warum‘ fragt, werden sowohl die Natur des Problems als auch dessen Lösung deutlich.“
Wenn Sie diese Technik anwenden, sollten Sie auf jede Antwort auf eine „Warum“-Frage mit einer weiteren „Okay, aber warum?“-Frage nachhaken. Üblicherweise stellt man fünfmal „Warum“-Fragen, um zur eigentlichen Ursache zu gelangen – es gibt jedoch keine Begrenzung dafür, wie viele „Warum“-Fragen Sie stellen können.
Hier ist ein Beispiel für die Anwendung der „5 Warum“-Methode. Nehmen wir an, Ihre Produktionslinie bringt das Etikett nicht korrekt auf einer Flasche an. Dies beeinträchtigt nicht nur die Qualität Ihres Produkts, sondern verursacht auch erhebliche Verschwendung. Die Problemstellung könnte lauten: „Das Etikett weist in der Mitte der Flasche eine Falte auf.“
Zunächst einmal: Warum wird das Etikett nicht ordnungsgemäß auf die Flasche geklebt?
Erste Antwort: Weil mit der Maschine etwas nicht stimmt.
Zweites „Warum“: Warum stimmt etwas mit der Maschine nicht?
Zweite Antwort: Weil ein Teil oder eine Komponente des Etikettierarms locker ist.
Dritter Grund: Warum ist das Teil locker?
Dritte Antwort: Weil das Bauteil nicht ordnungsgemäß geprüft wurde.
Viertes Warum: Warum wurde es nicht ordnungsgemäß geprüft?
Vierte Antwort: Weil der Anlagenbediener nicht alle Schritte des Reinigungs-, Inspektions- und Schmierprozesses (CIL) korrekt durchgeführt hat.
Fünftes „Warum“: Warum hat der Anlagenbediener nicht alle CIL-Schritte korrekt ausgeführt?
Fünfte Antwort: Weil sie sich auf ihre Erinnerung an die CIL-Schritte stützen.
Ein wichtiger Punkt, den man bei der Anwendung der „5-Why-Methode“ beachten sollte: Auch wenn es verlockend sein mag, sollte man nicht voreilig zur Lösung übergehen. Die Lösung ergibt sich erst, nachdem die eigentliche(n) Ursache(n) aufgedeckt wurde(n).
Da haben Sie es. Nach fünf Fragen finden Sie die eigentliche Ursache dafür heraus, warum das Etikett nicht korrekt angebracht wird. Indem Sie Antworten auf jede einzelne Frage finden, führt das letzte „Warum“ schließlich zum Fehler, und Sie können Maßnahmen ergreifen, um das Problem zu beheben.
Fischgräten-Diagramm
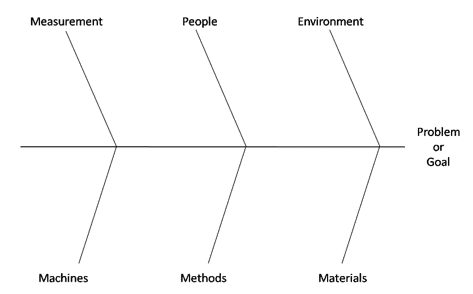
Das Fischgräten-Diagramm, auch bekannt als Ishikawa-Diagramm oder Ursache-Wirkungs-Diagramm, ist ein weiteres häufig verwendetes Instrument zur Ursachenanalyse. Es dient dazu, mögliche Ursachen für ein Problem zu identifizieren, das zu der aktuellen Auswirkung geführt hat. In diesem Fall gruppiert man potenzielle Ursachen des Problems in Unterkategorien und verknüpft diese jeweils mit dem Hauptproblem, bis man die richtige Ursache gefunden hat.
Man beginnt mit dem Problem (dem Rückgrat des Fischskeletts) und leitet daraus mehrere Ursachenkategorien ab, die wie Zweige von der Hauptlinie (den Knochen des Fischskeletts) abzweigen. Zu diesen Kategorien gehören beispielsweise: Menschen, Umgebung, Methode, Material, Messung und Maschine. Nachdem man seine Kategorien festgelegt hat, geht man noch weiter ins Detail. Unter „Maschine“ könnten Sie beispielsweise folgende Ursachenfaktoren berücksichtigen: Maschinenfehlfunktion, Fehler eines Mitarbeiters oder ein Maschinenfehler.
Der nächste Schritt besteht darin, jeden Zweig (bzw. jeden Knochen) genauer unter die Lupe zu nehmen, um der eigentlichen Ursache des Problems näher zu kommen.
Pareto-Diagramm
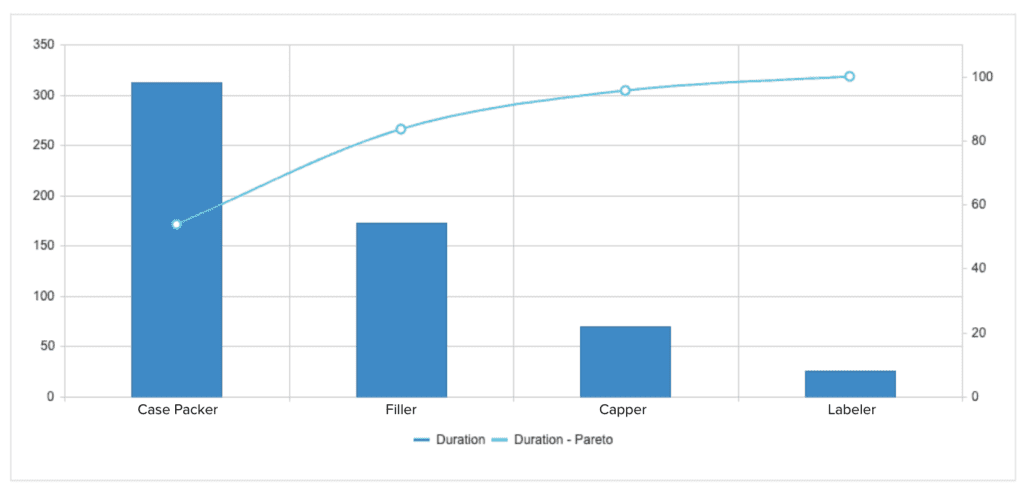
Ein Pareto-Diagramm ist ein Balkendiagramm, das zeigt, welche Faktoren am bedeutendsten sind. Es basiert auf dem Pareto-Prinzip (80/20-Regel), wonach 80 % der Probleme auf 20 % der Fehlerursachen zurückzuführen sind. Im Balkendiagramm steht die Höhe jedes Balkens für die Häufigkeit einer Ursache, sortiert nach abnehmender Auswirkung (von links nach rechts). Dadurch entsteht eine klare Visualisierung der Informationen, die es Ihnen ermöglicht, zu erkennen, wo Sie Ihre Ideen und Maßnahmen zur Lösung des Problems konzentrieren sollten. Die Balken im folgenden Diagramm stellen die an jeder Maschine aufgewendete Zeit dar, während die Linie die kumulierte Zeit anzeigt. Sie können sich davon überzeugen, dass die Lösung des Problems, das den größten Balken ausmacht, einen großen Teil des Gesamtproblems lösen wird.
Ein Pareto-Diagramm wird in der Regel während einer Brainstorming-Sitzung verwendet, um den Anteil der einzelnen Punkte oder der Grundursachen eines Problems darzustellen. Sie können zwar effektiv sein, sind jedoch nur bei bestimmten Arten von Daten – nämlich hypothetischen Daten – sinnvoll.
Streudiagramm
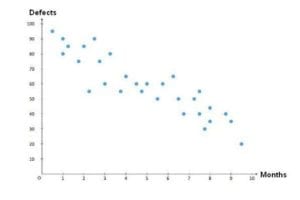
Ein Streudiagramm dient dazu, festzustellen, ob zwischen zwei Datensätzen ein Zusammenhang besteht. Es handelt sich um eine quantitative Methode, mit der sich ermitteln lässt, ob zwei Variablen miteinander korrelieren – ähnlich wie bei der Überprüfung potenzieller Ursachen, die in Ihrem Fischgräten-Diagramm identifiziert wurden.
Um ein Streudiagramm zu erstellen, tragen Sie Ihre unabhängige Variable (bzw. Ihre vermutete Ursache) auf der x-Achse und Ihre abhängige Variable (den Effekt) auf der y-Achse ein. Wenn sich dabei ein lineares oder kurvenförmiges Muster ergibt, lässt sich leicht erkennen, dass die Variablen miteinander korrelieren, und Sie können mit einer Regressions- oder Korrelationsanalyse fortfahren.
Fehlermöglichkeits- und Einflussanalyse (FMEA)
Die Fehlermöglichkeits- und Auswirkungsanalyse (FMEA) ist ein Verfahren, mit dem alle potenziellen Fehler in einem Entwurf, einem Fertigungsprozess, einem Montageprozess, einem Produkt oder einer Dienstleistung ermittelt werden. Sie umfasst zwei Hauptkomponenten: die Fehlermöglichkeitsanalyse und die Auswirkungsanalyse.
Zu den Fehlermodi zählen verschiedene Möglichkeiten oder Arten, wie etwas ausfallen könnte. Unter Fehlern versteht man jegliche Fehler oder Mängel, insbesondere solche, die den Kunden betreffen. Bei der Auswirkungsanalyse werden die Folgen dieser Fehler untersucht.
Ursachenanalyse: Wie Technologie dabei helfen kann
Kehren wir zu unserem vorherigen Beispiel zurück, bei dem Ihre Produktionslinie das Etikett nicht korrekt auf die Flasche aufbringt. Abgesehen davon, die Ursache des Problems zu ermitteln: Welche Rolle kann Technologie spielen, um zu verhindern, dass so etwas in Zukunft noch einmal passiert?
Die Einführung einer Lösung wie Connected Worker® von Parsable kann dazu beitragen, die Einhaltung von Vorschriften und die einheitliche Umsetzung von CIL zu fördern, Zugang zu aussagekräftigen Daten zu ermöglichen und Verbesserungen in Ihrem Team voranzutreiben. Lassen Sie uns näher darauf eingehen.
Wenn Sie sich nach wie vor auf papierbasierte Prozesse verlassen, würde in diesem Fall ein Mitarbeiter Ihres Teams, sobald ein Problem auftritt, dieses in eine Datenbank oder ein System zur Datenerfassung eingeben. Anschließend würde der Bericht zur Überprüfung an einen Vorgesetzten oder den Compliance-Beauftragten weitergeleitet werden. Ein Teammitglied würde dann eine Ursachenanalyse durchführen, um das Problem zu verstehen. Denken Sie nur an all die Zeit, die dabei verschwendet wird.
In dieser Situation ist es wahrscheinlich, dass Ihre Gesamtanlageneffektivität (OEE) – also der Prozentsatz der geplanten Produktionszeit, der tatsächlich produktiv ist – niedrig ist. Dies könnte daran liegen, dass Sie viele ungeplante Ausfallzeiten haben (sehen Sie sich diese interessanten Statistiken zu Ausfallzeiten an) oder dass es sich um ein Qualitätsproblem handelt. Vielleicht stammt Ihre Maschine aus dem Jahr 1947, ist alt und benötigt häufigere CIL-Maßnahmen. Woher wissen Sie, ob Ihr Team CIL-Maßnahmen häufig genug durchführt, um diese ungeplanten Stillstände zu verhindern? Es könnte sich um eine alte Maschine handeln, die immer noch zuverlässig läuft – ähnlich wie ein altes Auto, das einfach nur häufiger einen Ölwechsel benötigt.
Möglicherweise wird der Prozess nicht eingehalten, weil sich die Mitarbeiter auf ihr Gedächtnis verlassen, was ja überhaupt erst zu dem Maschinenproblem geführt hat.
Mit Connected Workerkönnen Sie, sobald Sie die Grundursache ermittelt haben, den CIL-Prozess digital dokumentieren und Ihren Bedienern auf einem mobilen Gerät zur Verfügung stellen.
Sie wissen nun genau, wie CIL korrekt durchgeführt wird, und müssen sich nicht mehr auf ihr Gedächtnis oder auf institutionelles oder „Stammeswissen“ verlassen. Sie haben nun einen Überblick darüber, was getan wird, über die Qualität der von Ihrem Team durchgeführten CIL-Maßnahmen und verfügen über Daten dazu, wie oft CIL stattfindet.
Sie können die Erledigungsquoten, die Einhaltung von Vorschriften und die Konsistenz steigern, indem Sie alle Beteiligten in die Pflicht nehmen, die wichtigen Routinen umzusetzen, die Ihrem Betrieb zu Spitzenleistungen verhelfen. Dank der dadurch gewonnenen Transparenz können Sie das System oder den Prozess so gestalten, dass er Ihrem Betrieb dient – anstatt dass Ihr Betrieb dem System dient.
Mit „Connected Worker“ können Mitarbeiter Daten ganz einfach erfassen, um das „Warum“ zu verstehen, das zur eigentlichen Ursache führt. Sobald Sie das Problem identifiziert haben, besteht der nächste Schritt darin, eine Lösung umzusetzen, die dazu beiträgt, schrittweise eine kontinuierliche Verbesserung voranzutreiben.











