

Hva er rotårsaksanalyse (RCA)?
Rotårsaksanalyse (RCA) er prosessen med å finne den underliggende kilden til et problem, slik at en løsning kan identifiseres og implementeres. Det er en tilnærming til problemløsning som bruker dataanalyse, diskusjon og verktøy for å dykke ned i symptomene på et problem for å avdekke det underliggende problemet. Det koker ikke ned til å avdekke noen gammel medvirkende faktor, men den sanne underliggende årsaken til et problem, slik at det kan forhindres i å oppstå igjen.
Når det oppstår et problem i produksjonsvirksomheten din, er din viktigste prioritet å fikse problemet og få alt tilbake til normalen. Samtidig ønsker du også å finne ut hvorfor problemet oppsto i utgangspunktet, for å forhindre at det oppstår igjen.
Det er flere grunner til at et problem kan oppstå. Kanskje det var en material- eller utstyrsfeil, en ineffektiv arbeidsprosess, manglende innsikt i en organisasjonsprosess, upassende overholdelse av standard driftsprosedyrer (SOP-er) eller en systemfeil.
Dessverre er rotårsaksanalyse en mer reaktiv tilnærming, som betyr at en feil eller et problem allerede har oppstått. Innenfor produksjonsorganisasjonen din forstås rotårsaksanalyse, problemløsning og hendelsesundersøkelse ved å svare på tre enkle spørsmål:
- Hva var problemet?
- Hvorfor skjedde det?
- Hva kan gjøres for å forhindre at det skjer igjen?
Historien om rotårsaksanalyse
Rotårsaksanalyse er knyttet til ideen om total kvalitetsstyring (TQM) og kontinuerlig forbedring. TQM har utviklet seg i forskjellige retninger, inkludert problemanalyse, problemløsning og rotårsaksanalyse.
Rotårsaksanalyse er en viktig del av kontinuerlig forbedring. Rotårsaksanalyse i seg selv vil ikke gi noen resultater, men må være en del av en større problemløsningskultur for kvalitetsforbedring.
Mål for rotårsaksanalyse
- Det første målet med rotårsaksanalyse er å identifisere rotårsaken til et problem.
- Det andre målet er å forstå hvordan man kan fikse eller lære av det underliggende problemet i roten av årsaken.
- Når du har identifisert og eliminert eller kontrollert den underliggende årsaken, må du sette opp systemer og/eller prosesser for å unngå at det skjer igjen.
Utover å identifisere hvor prosesser eller systemer feilet som forårsaket problemet, er det viktig å være oppmerksom på det tredje målet.
Analysen din er bare så god som hva du gjør med den informasjonen.
I stedet for bare å behandle symptomet på problemet, kan du bruke rotårsaksanalyse til å justere driftsprosedyrer og systemproblemer for å forhindre at fremtidige problemer dukker opp.
Verktøy og metoder for rotårsaksanalyse
Rotårsaksanalyse kan brukes ved hjelp av en rekke verktøy og strategier. Her er de vanligste og mest brukte teknikkene.
5 hvorfor
5-hvorfor-teknikken er en del av Toyotas produksjonssystem, utviklet av Sakichi Toyoda, og teknikken ble en integrert del av Lean-filosofien. «Grunnlaget for Toyotas vitenskapelige tilnærming er å spørre hvorfor fem ganger når vi finner et problem ... Ved å gjenta hvorfor fem ganger blir problemets natur så vel som løsningen tydelig.»
Når du bruker denne teknikken, vil du for hvert svar på et «hvorfor»-spørsmål følge opp med et ekstra «ok, men hvorfor?»-spørsmål. Vanlig praksis er å stille hvorfor-spørsmål fem ganger, noe som vil lede deg til roten av årsaken – men det er ingen grense for hvor mange «hvorfor» du kan stille.
Her er et eksempel på hvordan man bruker de 5 hvorfor-prinsippene. La oss si at produksjonslinjen din ikke fester etiketten riktig på en flaske. Dette påvirker ikke bare kvaliteten på produktet, men det forårsaker også betydelig svinn. Problemformuleringen kan være: «Etiketten har en rynke midt på flasken.»
Først hvorfor: Hvorfor er ikke etiketten riktig festet på flasken?
Første svar: Fordi det er noe galt med maskinen.
Andre grunn: Hvorfor er det noe galt med maskinen?
Andre svar: Fordi en del eller komponent av merkearmen er løs.
Tredje hvorfor: Hvorfor er delen løs?
Tredje svar: Fordi komponenten ikke ble inspisert riktig.
For det fjerde: Hvorfor ble det ikke inspisert skikkelig?
Fjerde svar: Fordi linjeoperatøren ikke utførte alle trinnene for rengjøring/inspeksjon/smøring ( CIL ) riktig.
Femte hvorfor: Hvorfor utførte ikke linjeoperatøren alle CIL-trinnene riktig?
Femte svar: Fordi de mister hukommelsen sin om CIL-trinnene.
Det er viktig å merke seg når man gjennomfører de 5 hvorfor-prinsippene, selv om det kan være fristende å ikke hoppe på løsningen. Løsningen kommer etter at man har avdekket den/de underliggende årsaken(e).
Der har du det. Etter fem spørsmål oppdager du den underliggende årsaken til hvorfor etiketten ikke brukes riktig. Ved å finne svar på hvert påfølgende spørsmål, vil den endelige «hvorfor» føre til feilen, og du kan iverksette tiltak for å løse problemet.
Fiskebeinsdiagram
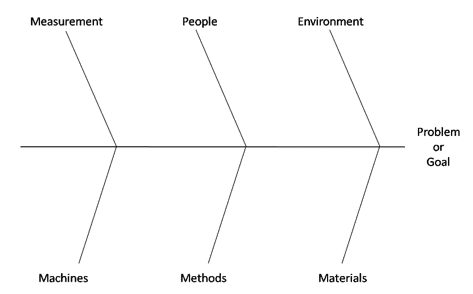
Fiskebeinsdiagrammet, også kjent som Ishikawa eller årsak-virkningsdiagrammet, er et annet vanlig verktøy i rotårsaksanalyse. Det brukes til å identifisere mulige årsaker til et problem som førte til den nåværende effekten. I dette tilfellet grupperer du potensielle årsaker til problemet i underkategorier som knytter dem tilbake til hovedproblemet, helt til du ender opp med den rette.
Du ville begynne med problemet (ryggraden i fiskeskjelettet) og deretter komme opp med flere kategorier av årsaker som er forgreninger fra hovedlinjen (beinene i fiskeskjelettet). Disse kategoriene inkluderer ting som: mennesker, miljø, metode, materiale, måling og maskin. Etter å ha kommet opp med kategoriene dine, går du videre. For eksempel, under «maskin» kan du vurdere rotårsaksfaktorer som: maskinfeil, ansattfeil eller en maskinfeil.
Det neste trinnet er å grave dypere inn i hver gren (eller bein) for å komme nærmere roten til problemet.
Pareto-diagrammet
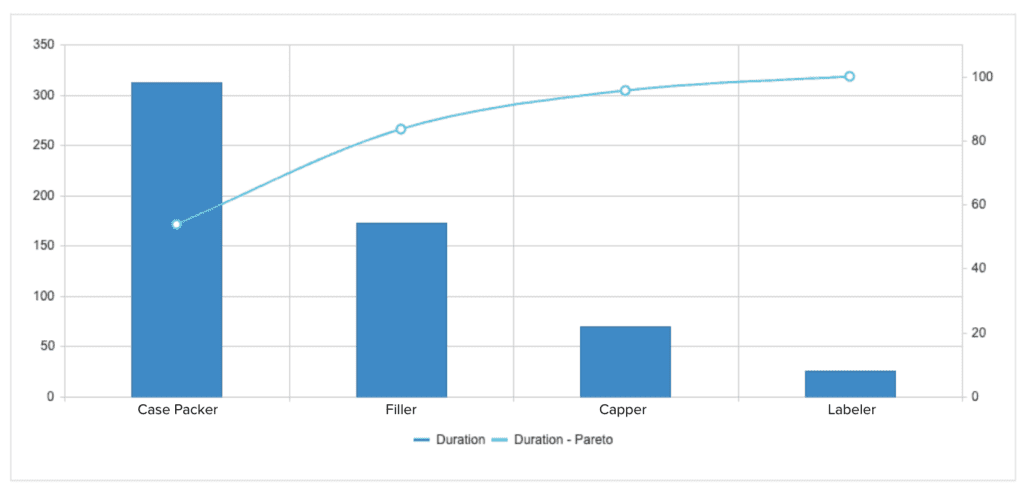
Et Pareto-diagram er et søylediagram som viser hvilke faktorer som er mest betydningsfulle. Det er basert på Pareto-prinsippet (80/20-regelen) som sier at 80 % av problemene oppstår fra 20 % av feilmodusene. Innenfor søylediagrammet representerer høyden på hver søyle mengden av en årsak, sortert fra størst til minst (fra venstre til høyre). Dette skaper en tydelig visualisering av informasjon, slik at du kan identifisere hvor du skal investere idémyldringsinnsatsen og handlingene dine for å løse problemet. Søylene i grafen nedenfor representerer hvor mye tid som brukes på hver maskin, mens linjen viser den kumulative tiden. Du kan bekrefte at hvis du løser for den største søylen, vil du påvirke en stor del av det totale problemet.
Et pareto-diagram brukes vanligvis under en idémyldring for å vise bidraget fra hvert av elementene eller de underliggende årsakene til et problem. De kan være effektive, men er bare nyttige med visse typer data – hypotetiske data.
Punktdiagram
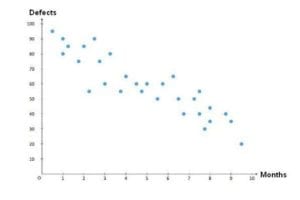
Et spredningsplott eller spredningsdiagram er en måte å identifisere om det er en sammenheng mellom to datasett. Det er en kvantitativ metode for å bestemme om to variabler er korrelert, som å teste potensielle årsaker identifisert i fiskebeinsdiagrammet ditt.
For å lage et spredningsdiagram plotter du den uavhengige variabelen (eller den mistenkte årsaken) på x-aksen og den avhengige variabelen (effekten) på y-aksen. Hvis mønsteret viser en linje eller kurve, kan du enkelt se at variablene er korrelert, og du kan fortsette med en regresjons- eller korrelasjonsanalyse.
Feilmodus og effektanalyse (FMEA)
Feilmodus- og effektanalyse (FMEA) er en tilnærming som brukes til å identifisere alle potensielle feil i et design, en produksjonsprosess, en monteringsprosess, et produkt eller en tjeneste. Den inkluderer to hovedkomponenter: Feilmodus- og effektanalyse.
Feilmoduser omfatter ulike måter, eller moduser, noe kan svikte på. Feil er alle feil eller mangler, spesielt de som påvirker kunden. Effektanalyse innebærer å se på konsekvensene av disse feilene.
Analyse av rotårsaker: Hvordan teknologi kan hjelpe
La oss gå tilbake til vårt forrige eksempel, der produksjonslinjen din ikke fester etiketten riktig på flasken. Utover å identifisere årsaken til problemet, hvilken rolle kan teknologi spille for å forhindre at dette skjer i fremtiden?
Å ta i bruk en løsning som Connected Worker® fra Parsable kan bidra til å øke samsvar, sikre konsistens i måten CIL utføres på, gi tilgang til kraftige data og bidra til å drive forbedringer i teamet ditt. La oss dykke ned i dette nærmere.
Hvis du fortsatt er avhengig av papirbaserte prosesser, i dette tilfellet, vil noen fra teamet ditt registrere det i en database eller et system for journalføring når et problem oppstår. Deretter vil rapporten bli sendt til en leder eller compliance-ansvarlig for gjennomgang. Et teammedlem vil deretter utføre en rotårsaksanalyse for å forstå problemet. Tenk på all tiden som er bortkastet.
I denne situasjonen er det sannsynlig at den totale utstyrseffektiviteten (OEE), prosentandelen av planlagt produksjonstid som virkelig er produktiv, er lav. Dette kan skyldes mye uplanlagt nedetid ( sjekk ut denne interessante statistikken om nedetid ), eller det er et kvalitetsproblem. Kanskje maskinen din er fra 1947, den er gammel og trenger hyppigere CIL. Hvordan vet du om teamet ditt utfører CIL ofte nok til å forhindre disse uplanlagte nedstengningene? Det kan være en gammel maskin som fortsatt går stabilt, på samme måte som en gammel bil som bare trenger flere oljeskift.
Kanskje prosessen ikke følges fordi arbeiderne er avhengige av hukommelsen sin, noe som førte til maskinproblemet i utgangspunktet.
Med Connected Worker kan du, når du har identifisert den underliggende årsaken, dokumentere CIL-prosessen digitalt og gjøre den tilgjengelig for operatørene dine på en mobilenhet.
De har nå en klar forståelse av hvordan de skal utføre CIL riktig, og trenger ikke å stole på hukommelsen eller institusjonell eller stammemessig kunnskap . Du har nå innsikt i hva som gjøres, kvaliteten på CIL-en som utføres av teamet ditt, og du har data om hvor ofte CIL finner sted.
Du vil kunne øke fullføringsgraden, samsvar og konsistens ved å holde alle ansvarlige for å utføre de viktige rutinene som vil gjøre det mulig for virksomheten din å utmerke seg. Med den innsikten du får, kan du få systemet eller prosessen til å fungere for virksomheten din i stedet for at virksomheten din jobber for systemet.
Connected Worker gjør det mulig for arbeidere å enkelt samle inn data for å forstå «hvorfor» som fører til den virkelige rotårsaken. Når du har identifisert problemet, er neste trinn å implementere en løsning som vil bidra til trinnvis å drive kontinuerlig forbedring.











